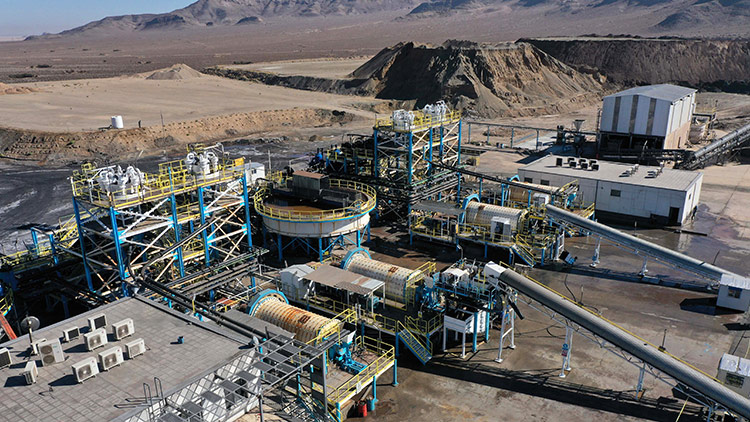

ظرفیت تولید یک کارخانه کنسانتره روی کاغذ ممکن است به یک میلیون تن در سال برسد؛ اما وقتی آمار تولید پایان سال بررسی میشود، فاصله قابل توجهی میان عدد طراحیشده و محصول واقعی دیده میشود. این اختلاف گاهی از توقف تجهیزات ناشی میشود و گاهی ریشه در کیفیت خوراک، محدودیت انرژی، مصرف آب یا ضعف هماهنگی میان بخشهای مختلف خط فرآوری دارد.
ظرفیت کارخانه کنسانتره یکی از شاخصهای مهم ارزیابی عملکرد واحدهای معدنی است. با این حال، ظرفیت اسمی بهتنهایی تصویر دقیقی از توان تولید یک مجموعه ارائه نمیدهد. آنچه اهمیت دارد، میزان تولید واقعی در مقایسه با ظرفیت طراحی، شرایط عملیاتی و کیفیت محصول نهایی است.
برای مدیران صنعتی، پرسش اصلی این است: چرا کارخانهای که برای تولید مشخصی طراحی شده، در عمل به همان عدد نمیرسد؟ پاسخ این پرسش به بررسی چند عامل فنی، اقتصادی و مدیریتی نیاز دارد.
ظرفیت اسمی؛ عددی که همیشه روی زمین محقق نمیشود
ظرفیت اسمی (Nameplate Capacity) به میزان تولیدی گفته میشود که کارخانه براساس مشخصات فنی تجهیزات، طراحی فرآیند و شرایط مبنای مهندسی برای آن ساخته شده است.
این عدد معمولاً در اسناد طراحی، مطالعات امکانسنجی و مشخصات فنی پروژه ثبت میشود. برای مثال، اگر یک کارخانه کنسانتره با ظرفیت اسمی یک میلیون تن در سال طراحی شده باشد، این رقم نشاندهنده توان برنامهریزیشده مجموعه در شرایط تعریفشده است.
با این حال، دستیابی به این ظرفیت به فراهم بودن مجموعهای از پیششرطها وابسته است. کیفیت و عیار خوراک، سختی سنگ، رطوبت مواد اولیه، دسترسی به آب و برق و وضعیت تجهیزات باید با فرضیات طراحی هماهنگ باشند.
تغییر هرکدام از این متغیرها میتواند ظرفیت واقعی تولید را تحت تأثیر قرار دهد. به همین دلیل، مقایسه مستقیم تولید سالانه با ظرفیت اسمی بدون بررسی شرایط عملیاتی، تحلیل دقیقی از عملکرد کارخانه ارائه نمیکند.
چرا تولید واقعی از ظرفیت طراحی عقب میماند؟
فاصله میان ظرفیت اسمی و ظرفیت واقعی تولید معمولاً حاصل یک عامل منفرد نیست. مجموعهای از محدودیتهای کوچک و بزرگ در بخشهای مختلف کارخانه میتوانند خروجی نهایی را کاهش دهند.
۱. خوراک معدن؛ اولین حلقه تعیینکننده ظرفیت
کارخانه فرآوری با مشخصات مشخصی از خوراک طراحی میشود. اگر عیار سنگآهن کاهش پیدا کند یا سختی مواد معدنی افزایش یابد، شرایط عملکرد تجهیزات تغییر میکند.
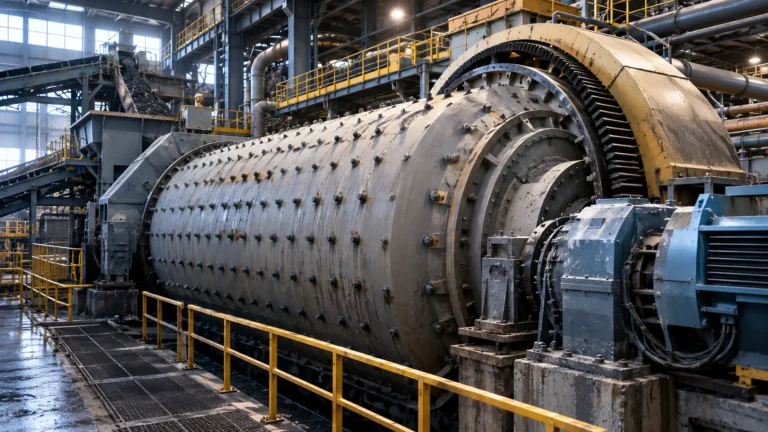
برای نمونه، سنگ سختتر به انرژی بیشتری برای خردایش و آسیاکنی نیاز دارد. این موضوع میتواند ظرفیت عبوری آسیاب را کاهش دهد و جریان مواد در مراحل بعدی را محدود کند.
تغییر عیار خوراک نیز بر میزان تولید کنسانتره اثر میگذارد. زمانی که عیار ماده معدنی ورودی کاهش پیدا میکند، کارخانه برای تولید مقدار مشخصی کنسانتره به خوراک بیشتری نیاز خواهد داشت؛ البته میزان این تغییر به بازیابی و مشخصات فرآیند وابسته است.
بنابراین، ارزیابی ظرفیت کارخانه کنسانتره باید با بررسی مشخصات واقعی خوراک آغاز شود.
۲. توقف تجهیزات؛ چند ساعت خاموشی، چند روز عقبماندگی
یکی از عوامل مهم کاهش تولید، توقف تجهیزات اصلی و کمکی است. خرابی آسیابها، نوارهای نقاله، پمپها، هیدروسیکلونها و سیستمهای آبگیری میتواند جریان تولید را مختل کند.
در برخی موارد، خرابی یک تجهیز کوچک نیز کل خط را از مدار خارج میکند. برای مثال، توقف یک پمپ در مدار انتقال پالپ ممکن است عملکرد چند بخش دیگر را تحت تأثیر قرار دهد.
مدت توقف بهتنهایی معیار مناسبی برای ارزیابی خسارت نیست. مدیران باید ظرفیت ازدسترفته در زمان توقف را نیز محاسبه کنند.
استفاده از نگهداری پیشگیرانه، پایش وضعیت تجهیزات و تحلیل علل ریشهای خرابی میتواند زمان توقفات پیشبینینشده را کاهش دهد.
۳. محدودیت انرژی و آب؛ گلوگاههایی خارج از خط تولید
کارخانههای کنسانتره برای خردایش، آسیاکنی، جدایش و آبگیری به انرژی و آب قابل توجهی نیاز دارند.
محدودیت برق میتواند ساعات فعالیت تجهیزات را کاهش دهد. در چنین شرایطی، حتی کارخانهای با تجهیزات سالم و خوراک کافی نیز امکان استفاده کامل از ظرفیت خود را ندارد.
آب نیز نقش مهمی در پایداری فرآیند دارد. کاهش دسترسی به آب صنعتی یا اختلال در سیستم بازچرخانی میتواند عملکرد مدارهای فلوتاسیون، جدایش و انتقال مواد را تحت تأثیر قرار دهد.
از این منظر، بررسی ظرفیت کارخانه کنسانتره بدون توجه به زیرساختهای انرژی و آب، بخش مهمی از واقعیت عملیاتی را نادیده میگیرد.
۴. گلوگاههای فرآیندی؛ وقتی یک بخش، کل کارخانه را متوقف میکند
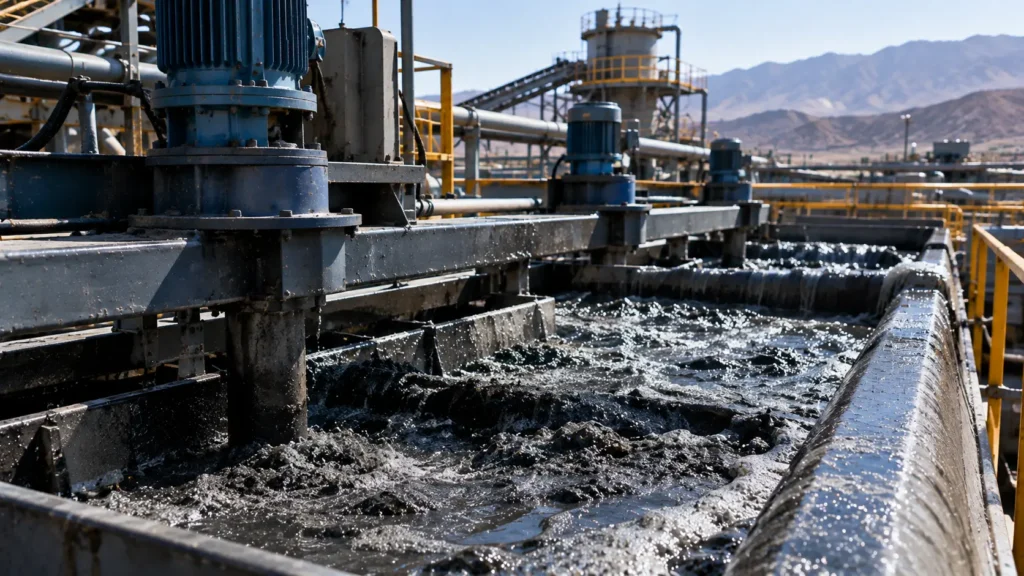
ظرفیت طراحی هر تجهیز الزاماً با ظرفیت واقعی کل خط برابر نیست. ممکن است بخش خردایش توان پردازش بیشتری داشته باشد، اما آسیاب، جداکننده مغناطیسی، تیکنر یا فیلتر با محدودیت ظرفیت مواجه شود.
در چنین شرایطی، تجهیز دارای کمترین ظرفیت مؤثر به گلوگاه تولید تبدیل میشود.
برای مثال، افزایش تناژ خوراکدهی به آسیاب بدون بررسی ظرفیت تیکنر و فیلترپرس میتواند باعث افزایش موجودی مواد نیمهفرآوریشده و اختلال در ادامه فرآیند شود.
شناسایی این گلوگاهها به بررسی پیوسته جریان مواد، ظرفیت تجهیزات و توازن میان بخشهای مختلف خط نیاز دارد.
راندمان کارخانه چگونه محاسبه میشود؟
برای ارزیابی عملکرد یک مجموعه فرآوری، باید ظرفیت اسمی با تولید واقعی مقایسه شود. یکی از شاخصهای کاربردی در این زمینه، نسبت تحقق ظرفیت است.
فرمول محاسبه این شاخص به شکل زیر است:
راندمان تحقق ظرفیت (درصد) = تولید واقعی ÷ ظرفیت اسمی × ۱۰۰
برای مثال، فرض کنیم کارخانهای ظرفیت اسمی یک میلیون تن کنسانتره در سال دارد و در پایان سال ۸۲۰ هزار تن محصول تولید کرده است.
در این شرایط:
۸۲۰٬۰۰۰ ÷ ۱٬۰۰۰٬۰۰۰ × ۱۰۰ = ۸۲ درصد
در نتیجه، راندمان تحقق ظرفیت این کارخانه ۸۲ درصد خواهد بود.
البته این شاخص بهتنهایی برای قضاوت درباره عملکرد مجموعه کافی نیست. باید مشخص شود چه مقدار از افت تولید به توقفات، محدودیت خوراک، کاهش سرعت فرآیند یا سایر عوامل مربوط بوده است.
همچنین باید میان راندمان تحقق ظرفیت، بازیابی متالورژیکی و اثربخشی کلی تجهیزات (OEE) تفاوت قائل شد. این شاخصها جنبههای متفاوتی از عملکرد کارخانه را اندازهگیری میکنند.
تولید کنسانتره فقط به تناژ خوراک وابسته نیست
یکی از اشتباهات رایج در ارزیابی عملکرد کارخانههای فرآوری، تمرکز صرف بر تناژ ورودی است.
افزایش خوراکدهی زمانی ارزش اقتصادی دارد که کیفیت محصول و میزان بازیابی نیز در محدوده قابل قبول باقی بماند. ورود حجم بیشتری از سنگآهن به خط، در صورت افت بازیابی یا افزایش عیار باطله، الزاماً به افزایش سودآوری منجر نمیشود.
سه شاخص در این بخش اهمیت ویژهای دارند:
عیار خوراک: مشخص میکند چه مقدار ماده معدنی ارزشمند وارد کارخانه شده است.
بازیابی متالورژیکی: نسبت مقدار ماده معدنی ارزشمند موجود در محصول نهایی به مقدار آن در خوراک ورودی را نشان میدهد.
عیار کنسانتره: کیفیت محصول نهایی و انطباق آن با مشخصات مورد نیاز مشتری را مشخص میکند.
برای نمونه، ممکن است یک کارخانه با افزایش تناژ ورودی، تولید بیشتری ثبت کند؛ اما همزمان بازیابی کاهش پیدا کند و بخشی از آهن موجود در خوراک وارد باطله شود. در این وضعیت، افزایش تناژ بهتنهایی نشانه بهبود عملکرد نیست.
بنابراین، ارزیابی تولید کنسانتره باید همزمان با بررسی تناژ، عیار و بازیابی انجام شود.
چگونه فاصله ظرفیت اسمی و واقعی را کاهش دهیم؟
کاهش فاصله میان ظرفیت طراحی و تولید واقعی به سرمایهگذاری هدفمند و مدیریت دقیق عملیات نیاز دارد. نخستین گام، شناسایی محدودیتهای اصلی خط است.
در ادامه، چند اقدام میتواند به بهبود راندمان کارخانه کمک کند:
بازنگری در مشخصات خوراک: بررسی مستمر عیار، سختی و دانهبندی سنگآهن به تنظیم بهتر پارامترهای فرآیندی کمک میکند.
بهبود برنامه نگهداری تجهیزات: اجرای تعمیرات پیشگیرانه و استفاده از پایش وضعیت، احتمال توقفات ناگهانی را کاهش میدهد.
رفع گلوگاههای تولید: بررسی ظرفیت آسیابها، پمپها، تیکنرها و فیلترها امکان شناسایی محدودیتهای اصلی را فراهم میکند.
مدیریت مصرف انرژی و آب: پایش مصرف ویژه انرژی و آب به ازای هر تن خوراک یا محصول، نقاط اتلاف منابع را مشخص میکند.
استفاده از دادههای عملیاتی: ثبت و تحلیل اطلاعات تولید در سطح شیفت، روز و ماه به مدیران کمک میکند تغییرات عملکرد را سریعتر شناسایی کنند.
تنظیم دقیق پارامترهای فرآوری: کنترل سرعت آسیاب، دبی پالپ، فشار هیدروسیکلون و شرایط جدایش میتواند به پایداری تولید و حفظ کیفیت محصول کمک کند.
اجرای این اقدامات باید براساس اولویت اقتصادی و فنی انجام شود. در بسیاری از موارد، اصلاح یک گلوگاه عملیاتی یا کاهش توقفات تجهیزات، پیش از توسعه فیزیکی کارخانه امکان افزایش تولید را فراهم میکند.
مدیران کارخانه کدام شاخصها را باید دنبال کنند؟
برای مدیریت مؤثر ظرفیت کارخانه کنسانتره، مدیران باید مجموعهای از شاخصها را بهصورت منظم بررسی کنند. تمرکز بر یک عدد سالانه، امکان تشخیص سریع مشکلات را کاهش میدهد.
مهمترین شاخصهای پیشنهادی عبارتاند از:
- ظرفیت اسمی سالانه و ماهانه کارخانه
- میزان تولید واقعی کنسانتره
- درصد تحقق برنامه تولید
- تناژ خوراک ورودی در ساعت
- عیار خوراک و محصول نهایی
- نرخ بازیابی متالورژیکی
- ساعات توقف برنامهریزیشده و اضطراری
- شاخص دسترسپذیری تجهیزات
- مصرف ویژه برق و آب
- میزان تولید ازدسترفته در اثر گلوگاههای عملیاتی
ثبت این اطلاعات در داشبورد مدیریتی، امکان مقایسه عملکرد شیفتها و دورههای مختلف را فراهم میکند. همچنین مدیران میتوانند پیش از تبدیل یک انحراف کوچک به افت جدی تولید، برای اصلاح شرایط اقدام کنند.
فاصله ظرفیت اسمی و تولید واقعی چه هزینهای دارد؟
تولید کمتر از ظرفیت طراحی، تنها به معنای کاهش تناژ محصول نیست. این اختلاف میتواند هزینه تمامشده هر تن کنسانتره را نیز افزایش دهد.
بخش قابل توجهی از هزینههای کارخانه مانند نیروی انسانی، تعمیرات ثابت، استهلاک تجهیزات و هزینههای زیرساختی حتی در زمان کاهش تولید نیز پابرجا میماند.
وقتی حجم محصول کاهش پیدا میکند، سهم این هزینهها در بهای تمامشده هر تن افزایش مییابد. از طرف دیگر، افت تولید ممکن است برنامه تحویل محصول، تعهدات فروش و جریان نقدینگی مجموعه را تحت فشار قرار دهد.
به همین دلیل، بررسی ظرفیت واقعی تولید باید در کنار تحلیل هزینهها انجام شود. گاهی کاهش چند درصدی تولید، اثر اقتصادی بیشتری از آنچه در آمار تناژ دیده میشود بر عملکرد کارخانه دارد.
جمعبندی؛ ظرفیت واقعی، معیار سنجش عملکرد کارخانه
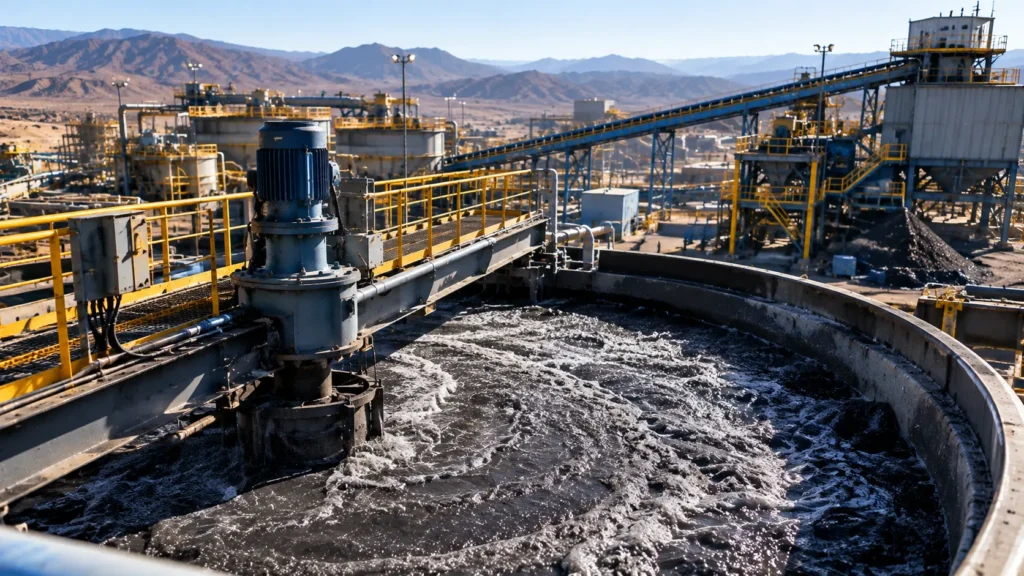
ظرفیت اسمی تصویری از توان طراحیشده کارخانه ارائه میدهد؛ اما میزان موفقیت یک مجموعه معدنی با تولید واقعی، کیفیت محصول و هزینه دستیابی به آن سنجیده میشود.
فاصله میان این دو عدد میتواند از تغییر مشخصات خوراک، توقف تجهیزات، محدودیت انرژی و آب یا وجود گلوگاههای فرآیندی ناشی شود. شناسایی دقیق این عوامل، نخستین قدم برای افزایش تولید و بهبود بهرهوری است.
در مدیریت کارخانههای فرآوری، هدف صرفاً نزدیک شدن به عدد ظرفیت اسمی نیست. یک کارخانه زمانی عملکرد مطلوبی دارد که بتواند در شرایط عملیاتی پایدار، با بازیابی مناسب، کیفیت قابل قبول و هزینه رقابتی تولید کند. این همان نقطهای است که ظرفیت کارخانه کنسانتره از یک عدد مهندسی به معیاری واقعی برای سنجش بهرهوری و سودآوری تبدیل میشود.