
OEE کارخانه یکی از مهمترین شاخصها برای سنجش بهرهوری واقعی تجهیزات است. این شاخص نشان میدهد یک کارخانه چه مقدار از ظرفیت موجود خود را به تولید مفید تبدیل میکند. در کارخانههای فرآوری، فقط روشن بودن تجهیزات مهم نیست. توقف، کاهش سرعت و افت کیفیت میتوانند بخش زیادی از ظرفیت تولید را از بین ببرند. به همین دلیل، شاخص OEE ابزار مهمی برای کنترل راندمان کارخانه و مدیریت تولید است.
OEE کارخانه چیست؟
OEE مخفف عبارت Overall Equipment Effectiveness است. این شاخص میزان اثربخشی واقعی تجهیزات را اندازهگیری میکند. برای محاسبه آن، سه عامل اصلی بررسی میشوند:
- دسترسپذیری
- عملکرد
- کیفیت
ترکیب این سه عامل، وضعیت واقعی بهرهوری تجهیزات را نشان میدهد.
فرمول OEE کارخانه
فرمول OEE ساده است:
OEE = Availability × Performance × Quality
هر سه عامل بهصورت درصد محاسبه میشوند. اگر یکی از آنها کاهش پیدا کند، OEE نیز پایین میآید. در نتیجه، مدیر تولید میتواند سریعتر علت افت عملکرد را پیدا کند.
دسترسپذیری چیست؟
دسترسپذیری یا Availability نشان میدهد تجهیز چه مقدار از زمان برنامهریزیشده در حال کار بوده است. برای مثال: یک آسیاب باید ۱۰ ساعت کار کند. اگر دو ساعت به دلیل خرابی متوقف شود، فقط هشت ساعت در دسترس بوده است. در این حالت، Availability برابر ۸۰ درصد است.
چه چیزی دسترسپذیری را کاهش میدهد؟
دلایل مختلفی باعث توقف تجهیزات میشوند. خرابی مکانیکی یکی از مهمترین دلایل است. همچنین، نبود خوراک، قطعی برق، تعمیرات و گرفتگی تجهیزات نیز باعث توقف میشوند. کاهش این توقفها باعث افزایش OEE کارخانه میشود.
Performance چیست؟
Performance نشان میدهد تجهیز با چه سرعتی کار کرده است. ممکن است دستگاه روشن باشد، اما با ظرفیت کامل کار نکند. برای مثال: ظرفیت یک سنگشکن ۵۰۰ تن در ساعت است. اگر تولید واقعی فقط ۴۰۰ تن در ساعت باشد، Performance کمتر از ۱۰۰ درصد خواهد بود.
چرا سرعت تجهیزات کاهش پیدا میکند؟
چند عامل میتوانند سرعت تجهیزات را کاهش دهند. سختی خوراک یکی از آنهاست. سایش قطعات نیز میتواند ظرفیت را کم کند. همچنین، تنظیمات نامناسب فرآیند باعث افت عملکرد میشوند.
این عوامل مستقیماً روی راندمان کارخانه اثر دارند.
Quality چیست؟
Quality یا کیفیت نشان میدهد چه مقدار از محصول تولیدشده قابل قبول است. در کارخانه فرآوری، تمام محصول تولیدشده لزوماً محصول نهایی نیست. ممکن است بخشی از کنسانتره عیار مناسب نداشته باشد. یا رطوبت محصول بیشتر از حد مجاز باشد. در این حالت، Quality کاهش پیدا میکند.
چرا کیفیت در OEE مهم است؟
تولید زیاد همیشه به معنی عملکرد خوب نیست. اگر محصول خارج از مشخصات باشد، بخشی از تولید قابل استفاده نیست. بنابراین، OEE فقط مقدار تولید را بررسی نمیکند. کیفیت نیز بخشی از محاسبه OEE کارخانه است.
یک مثال ساده از شاخص OEE
فرض کنید Availability یک تجهیز ۹۰ درصد باشد. Performance نیز ۸۵ درصد است. Quality برابر ۹۵ درصد در نظر گرفته میشود.
در این حالت:
OEE = 0.90 × 0.85 × 0.95
نتیجه حدود ۷۳ درصد است. یعنی فقط ۷۳ درصد ظرفیت تجهیز به تولید مفید تبدیل شده است.
چرا OEE کارخانه مهم است؟
OEE کمک میکند ظرفیت پنهان تجهیزات مشخص شود. گاهی کارخانه بدون خرید تجهیزات جدید میتواند تولید را افزایش دهد. برای این کار باید توقفها کاهش پیدا کنند. همچنین، سرعت تجهیزات باید بهبود یابد. در نهایت، کیفیت محصول نیز باید کنترل شود.
OEE و بهرهوری تجهیزات
بهرهوری تجهیزات فقط به زمان کارکرد وابسته نیست. یک دستگاه ممکن است ساعتها روشن باشد. اما اگر با سرعت پایین کار کند، بهرهوری واقعی آن پایین است. همچنین، تولید محصول بیکیفیت نیز بهرهوری را کاهش میدهد. OEE هر سه مشکل را همزمان بررسی میکند.
توقفهای کوتاه را جدی بگیرید
بسیاری از کارخانهها فقط توقفهای طولانی را ثبت میکنند. اما توقفهای کوتاه نیز اهمیت دارند. برای مثال: یک توقف پنج دقیقهای ممکن است در طول روز چند بار تکرار شود. مجموع این توقفها میتواند چند ساعت تولید را از بین ببرد. به همین دلیل، ثبت توقفهای کوتاه برای محاسبه دقیق OEE ضروری است.
افت سرعت یک اتلاف پنهان است
گاهی تجهیز بدون توقف کار میکند. اما سرعت آن کمتر از حالت استاندارد است. این وضعیت در ظاهر دیده نمیشود. با این حال، ظرفیت تولید کاهش پیدا میکند. شاخص Performance این نوع اتلاف را مشخص میکند.
کیفیت پایین چه اثری دارد؟
کیفیت پایین باعث افزایش هزینه میشود. محصول نامناسب ممکن است دوباره فرآوری شود. در نتیجه، انرژی بیشتری مصرف خواهد شد. همچنین، ظرفیت تجهیزات دوباره درگیر میشود. پس کنترل کیفیت بخش مهمی از مدیریت تولید است.
OEE برای چه تجهیزاتی مناسب است؟
OEE را میتوان برای بسیاری از تجهیزات محاسبه کرد.
برای مثال:
- سنگشکن
- آسیاب
- نوار نقاله
- پمپ
- تیکنر
- فیلتر
- تجهیزات بستهبندی
بهتر است کار از تجهیزات اصلی شروع شود.
گلوگاه کارخانه را پیدا کنید
همه تجهیزات اهمیت یکسانی ندارند. بعضی تجهیزات گلوگاه تولید هستند. اگر این تجهیزات متوقف شوند، کل خط تولید تحت تأثیر قرار میگیرد. بنابراین، بهبود OEE کارخانه باید از گلوگاهها شروع شود. این کار اثر بیشتری روی تولید نهایی دارد.
OEE و راندمان کارخانه
راندمان کارخانه نشان میدهد مجموعه تولید چه عملکردی دارد. اما OEE دلیل افت راندمان را نیز مشخص میکند.
برای مثال: مدیر تولید متوجه میشود مشکل از توقف است. یا ممکن است سرعت تولید پایین باشد. در برخی موارد نیز کیفیت محصول عامل اصلی است. این اطلاعات تصمیمگیری را سادهتر میکنند.
OEE و مدیریت تولید
مدیریت تولید به داده دقیق نیاز دارد. OEE یکی از مهمترین دادهها برای این کار است. مدیر تولید میتواند روند عملکرد تجهیزات را بررسی کند. همچنین، میتواند شیفتهای مختلف را مقایسه کند. در نتیجه، تصمیمهای عملیاتی سریعتر گرفته میشوند.
داده دقیق برای OEE لازم است
بدون داده صحیح، OEE قابل اعتماد نیست. زمان توقف باید دقیق ثبت شود. سرعت تولید نیز باید مشخص باشد. همچنین، کیفیت محصول باید اندازهگیری شود. هر خطا در این دادهها، نتیجه نهایی را تغییر میدهد.
نقش سیستمهای هوشمند
کارخانههای جدید از سیستمهای کنترل استفاده میکنند. PLC و SCADA میتوانند دادههای تولید را ثبت کنند.
این سیستمها زمان توقف را نیز مشخص میکنند. در نتیجه، محاسبه شاخص OEE دقیقتر میشود. ثبت خودکار داده، خطای انسانی را نیز کاهش میدهد.
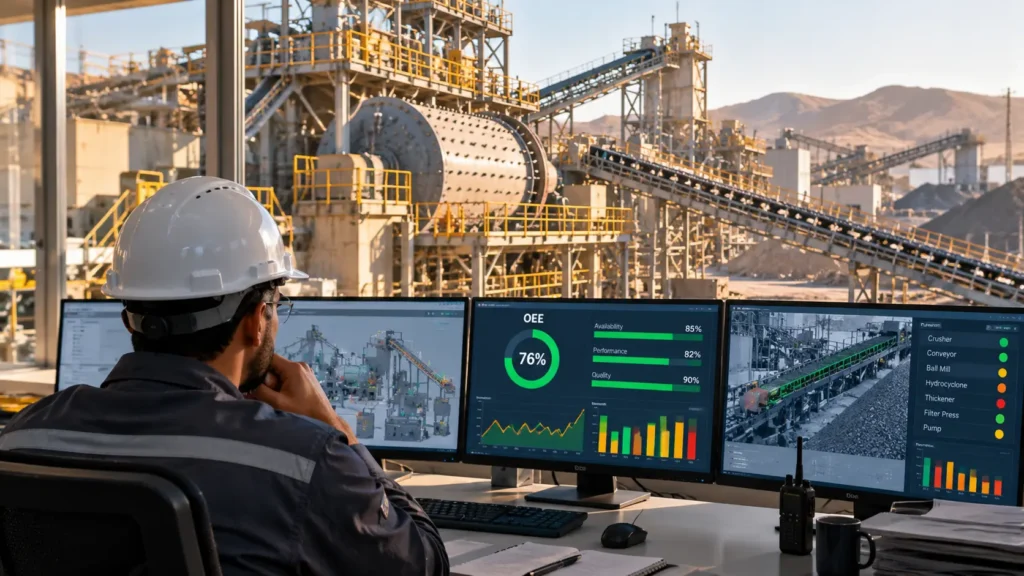
داشبورد OEE چه چیزی نشان میدهد؟
داشبورد OEE باید ساده و کاربردی باشد. مدیر باید بتواند عدد OEE را ببیند. همچنین، علت افت شاخص باید مشخص باشد. داشبورد میتواند این موارد را نمایش دهد:
- زمان توقف
- نرخ تولید
- کیفیت محصول
- OEE هر تجهیز
- عملکرد هر شیفت
این اطلاعات برای مدیریت تولید بسیار مهم هستند.
OEE روزانه یا ساعتی؟
هر دو روش کاربرد دارند. OEE روزانه برای بررسی کلی مناسب است. اما OEE ساعتی جزئیات بیشتری نشان میدهد. برای مثال: ممکن است یک شیفت مشکل داشته باشد. داده ساعتی کمک میکند این مشکل سریعتر پیدا شود.
خوراک معدن روی OEE اثر دارد
ویژگی خوراک میتواند عملکرد تجهیزات را تغییر دهد. برای مثال: سنگ سختتر ظرفیت آسیاب را کاهش میدهد. خوراک مرطوب نیز ممکن است باعث گرفتگی شود. افزایش رس نیز روی فیلتر و تیکنر اثر دارد. پس تحلیل OEE باید همراه با اطلاعات خوراک انجام شود.
OEE و تعمیرات
OEE اطلاعات مفیدی برای تیم تعمیرات فراهم میکند. اگر Availability کاهش پیدا کند، باید علت توقف بررسی شود. توقفهای پرتکرار میتوانند نشانه یک خرابی جدی باشند. در این حالت، تعمیرات پیشگیرانه اهمیت پیدا میکند. این روش از توقفهای بزرگتر جلوگیری میکند.
چگونه OEE کارخانه را افزایش دهیم؟
برای افزایش OEE چند اقدام مهم وجود دارد. ابتدا باید توقفهای اصلی شناسایی شوند. سپس، دلایل کاهش سرعت بررسی شوند. کیفیت محصول نیز باید کنترل شود. بعد از آن، اقدامات اصلاحی اجرا میشوند. نتیجه این اقدامات باید دوباره با OEE اندازهگیری شود.
آیا OEE بالا همیشه خوب است؟
OEE بالا مهم است. اما تنها معیار موفقیت نیست. برای مثال: ممکن است افزایش سرعت باعث مصرف بیشتر انرژی شود. همچنین، استهلاک تجهیزات ممکن است افزایش یابد. بنابراین، OEE باید همراه با هزینه، انرژی و کیفیت بررسی شود.
OEE و کاهش هزینه تولید
بهبود OEE میتواند هزینه تولید را کاهش دهد. اگر تجهیزات بهتر کار کنند، تولید افزایش پیدا میکند. همچنین، توقفها کمتر میشوند. هزینه تعمیرات اضطراری نیز کاهش پیدا میکند. در نتیجه، هزینه تولید هر تن محصول پایین میآید.
شاخص OEE چه کمکی به مدیر کارخانه میکند؟
مدیر کارخانه به یک تصویر واقعی از تولید نیاز دارد. OEE این تصویر را فراهم میکند. با این شاخص میتوان مشکلات اصلی را پیدا کرد. همچنین، میتوان اثر اقدامات اصلاحی را اندازهگیری کرد. در نتیجه، تصمیمگیری بر اساس داده انجام میشود.
OEE را ابزار تنبیه نکنید
OEE نباید برای مقصر پیدا کردن استفاده شود. هدف این شاخص بهبود فرآیند است. اگر کارکنان از ثبت توقفها بترسند، دادهها ناقص میشوند. در نتیجه، OEE واقعی محاسبه نخواهد شد. بهتر است فرهنگ استفاده از داده در کارخانه تقویت شود.
بهترین روش شروع چیست؟
شروع باید ساده باشد. ابتدا یک یا دو تجهیز مهم انتخاب شوند. سپس، توقف و سرعت آنها ثبت شود. بعد از آن، کیفیت محصول بررسی شود. در مرحله بعد، OEE محاسبه میشود. پس از چند هفته، مهمترین مشکلات مشخص خواهند شد.
OEE کارخانه و بهبود مستمر
OEE باید بهصورت مستمر بررسی شود. یک عدد در یک روز کافی نیست. روند OEE اهمیت بیشتری دارد. اگر شاخص در طول زمان بهتر شود، اقدامات اصلاحی مؤثر بودهاند. اگر کاهش پیدا کند، باید علت دوباره بررسی شود. این روش پایه بهبود مستمر است.
جمعبندی
OEE کارخانه یکی از کاربردیترین شاخصها برای سنجش عملکرد واقعی تجهیزات است. این شاخص سه عامل اصلی را بررسی میکند: دسترسپذیری، عملکرد و کیفیت. با استفاده از OEE میتوان توقفها، کاهش سرعت و افت کیفیت را شناسایی کرد. این اطلاعات به افزایش بهرهوری تجهیزات کمک میکنند. همچنین، OEE باعث بهبود راندمان کارخانه و مدیریت تولید میشود. در نهایت، OEE نشان میدهد ظرفیت واقعی کارخانه چقدر است و کجا از دست میرود.