
در کارخانه کنسانتره، بخش بزرگی از برق دقیقاً جایی مصرف میشود که سنگ باید به اندازهای ریز شود تا کانی ارزشمند از باطله آزاد شود. آسیاب کارخانه کنسانتره قلب این مرحله است؛ تجهیزی که کوچکترین تغییر در سختی سنگ، دانهبندی خوراک یا شرایط بهرهبرداری میتواند مصرف برق آن را بالا ببرد و ظرفیت کل کارخانه را محدود کند. پرسش اصلی این است: چگونه میتوان بدون قربانی کردن بازیابی و کیفیت کنسانتره، انرژی کمتری برای خرد کردن هر تن سنگ مصرف کرد؟
خردایش و آسیاکنی از انرژیبرترین عملیات در فرآوری مواد معدنی هستند. مطالعات صنعتی نشان میدهد بخش Comminution، شامل خردایش و آسیاب، در بسیاری از کارخانههای فرآوری بیش از نیمی از انرژی مصرفی را به خود اختصاص میدهد و خود مرحله آسیاب معمولاً یکی از اصلیترین مصرفکنندگان برق کارخانه است.
این مصرف بالا اتفاقی نیست. برای آزادسازی ذرات آهن از کانیهای باطله، سنگ باید از ابعاد چند سانتیمتری یا میلیمتری به ابعادی بسیار کوچکتر برسد. هرچه آزادی کانی در اندازه ریزتری اتفاق بیفتد، انرژی مورد نیاز برای آسیاکنی نیز بیشتر میشود.
به همین دلیل، بهینهسازی آسیاب مستقیماً با ظرفیت تولید، کیفیت محصول، بازیابی آهن و بهای تمامشده کنسانتره ارتباط دارد.
چرا آسیاب اینقدر برق میبلعد؟
شکستن سنگ از نظر انرژی فرآیند کارآمدی نیست.
تنها بخشی از انرژی واردشده به آسیاب مستقیماً صرف ایجاد شکستگی در ذرات میشود. بخش قابل توجهی از انرژی به شکل گرما، اصطکاک، حرکت بار داخل آسیاب و تلفات مکانیکی و الکتریکی از دست میرود.
مطالعات کلاسیک انرژی نشان دادهاند راندمان واقعی شکست در فرآیند Comminution بسیار پایین است و همین مسئله ظرفیت قابل توجهی برای بهبود بهرهوری ایجاد میکند.
در آسیاب سنگ آهن نیز این چالش جدیتر میشود؛ زیرا سختی، ساختار و کانیشناسی سنگ میتواند از یک بخش معدن به بخش دیگر تغییر کند.
سنگ سختتر به انرژی بیشتری نیاز دارد. در مقابل، اگر همان تنظیمات برای سنگ نرمتر حفظ شود، ممکن است بخشی از خوراک بیش از اندازه خرد شود.
در هر دو حالت، انرژی به شکل بهینه مصرف نشده است.
همهچیز از خوراک آسیاب شروع میشود
یکی از مهمترین اشتباهات در بررسی راندمان آسیاب این است که فقط خود آسیاب مورد توجه قرار گیرد.
عملکرد آسیاب از چند مرحله قبل تعیین میشود.
اگر محصول سنگشکن درشتتر از مقدار طراحیشده باشد، آسیاب باید کار بیشتری انجام دهد. اگر دانهبندی خوراک دائماً تغییر کند، شرایط پایدار داخل آسیاب نیز از بین میرود.
بنابراین، مدار خردایش و آسیاب باید بهعنوان یک سیستم واحد دیده شوند.
به بیان ساده، هر میلیمتر کاهش اندازهای که بتوان با تجهیزات مناسب و انرژی کمتر در بخش خردایش انجام داد، میتواند بخشی از بار انرژی مرحله آسیاکنی را کاهش دهد.
همین منطق پشت رویکرد صنعتی «More Crushing, Less Grinding» قرار دارد؛ یعنی تا جایی که از نظر فنی و اقتصادی امکانپذیر است، بخشی از کاهش ابعاد پیش از ورود ماده به آسیاب انجام شود. مطالعات صنعتی استفاده از HPGR نیز این رویکرد را یکی از مسیرهای کاهش انرژی مرحله آسیاب معرفی کردهاند.
دانهبندی خوراک؛ متغیری که نباید نادیده گرفت
یک آسیاب برای خوراکی با محدوده مشخصی از اندازه ذرات طراحی میشود.
ورود مداوم قطعات درشت میتواند زمان ماند ماده را افزایش دهد و ظرفیت آسیاب را کاهش دهد. از سوی دیگر، ورود بیش از حد ذرات بسیار ریز نیز ممکن است نشان دهد انرژی اضافی در مراحل قبلی مصرف شده است.
به همین دلیل، کنترل شاخصهایی مانند F80 خوراک و P80 محصول یکی از پایههای ارزیابی عملکرد آسیاب است.
F80 نشان میدهد ۸۰ درصد خوراک از چه اندازهای کوچکتر است، در حالی که P80 اندازهای را مشخص میکند که ۸۰ درصد محصول آسیاب از آن عبور کرده است.
هدف این نیست که P80 تا حد ممکن کاهش پیدا کند.
هدف، رسیدن به اندازهای است که آزادی کانی مورد نیاز مرحله جدایش را با کمترین مصرف انرژی آسیاب فراهم کند.
ریزتر همیشه بهتر نیست
یکی از مهمترین دامهای عملیاتی در کارخانههای کنسانتره، آسیاکنی بیش از حد یا Overgrinding است.
ممکن است تصور شود هرچه ذرات ریزتر شوند، جدایش بهتر خواهد شد. اما این رابطه فقط تا یک نقطه مشخص برقرار است.
اگر ذرات بیش از اندازه ریز شوند، تولید ذرات بسیار ریز یا Slime میتواند عملکرد برخی مراحل جدایش را نیز مختل کند.
در کارخانههای سنگآهن، تولید بیش از حد نرمه ممکن است بر عملکرد جداکنندههای مغناطیسی، آبگیری و فیلتراسیون اثر منفی بگذارد.
بنابراین، وظیفه آسیاب کارخانه کنسانتره تولید محصولی با دانهبندی بهینه برای آزادسازی کانی است.
سختی سنگ چگونه مصرف انرژی را تغییر میدهد؟
تمام سنگهای استخراجشده از یک معدن رفتار یکسانی داخل آسیاب ندارند.
یکی از شاخصهای متداول برای ارزیابی مقاومت سنگ در برابر خردایش، Bond Work Index است.
هرچه این شاخص بالاتر باشد، بهطور کلی انرژی بیشتری برای رسیدن به اندازه محصول مشخص مورد نیاز خواهد بود.
اگر سختی خوراک در طول شیفت تغییر کند اما نرخ خوراکدهی و تنظیمات آسیاب ثابت باقی بماند، عملکرد مدار نوسانی میشود.
ورود خوراک سخت میتواند توان آسیاب را افزایش داده و تناژ عبوری را کاهش دهد. پس از آن، ورود خوراک نرم ممکن است شرایط کاملاً متفاوتی ایجاد کند.
این دقیقاً نقطهای است که مدیریت معدن، بلندینگ خوراک و بهینهسازی آسیاب به یکدیگر متصل میشوند.
بلندینگ؛ نسخه پنهان کاهش انرژی
بلندینگ فقط برای کنترل عیار Fe یا سیلیس نیست.
اگر سنگهای ورودی از نظر سختی و رفتار خردایش نیز طبقهبندی شوند، میتوان خوراکی پایدارتر برای آسیاب ایجاد کرد.
در چنین شرایطی، اپراتور با نوسان شدید و ناگهانی در توان مصرفی و ظرفیت آسیاب مواجه نمیشود.
خوراک یکنواختتر به سیستم کنترل اجازه میدهد آسیاب مدت بیشتری نزدیک نقطه بهینه کار کند.
بنابراین کیفیت خوراک آسیاب سنگ آهن را باید مجموعهای از عیار، کانیشناسی، سختی، رطوبت و دانهبندی دانست.
نسبت آب و جامد؛ تعادل حساس آسیاب
آب یکی دیگر از متغیرهای مهم در آسیاکنی تر است.
غلظت پالپ بر حرکت ذرات، انتقال انرژی، تخلیه آسیاب و عملکرد هیدروسیکلونها اثر دارد.
اگر پالپ بیش از اندازه غلیظ باشد، حرکت مناسب بار میتواند مختل شود. اگر بیش از حد رقیق باشد، شرایط برخورد و شکست ذرات و همچنین ظرفیت مدار طبقهبندی تغییر میکند.
به همین دلیل، درصد جامد بهینه برای هر مدار باید بر اساس مشخصات سنگ، نوع آسیاب و طراحی کارخانه تعیین شود.
کنترل پایدار دبی آب و خوراک جامد یکی از سادهترین اما مهمترین ابزارهای کاهش نوسان در مصرف انرژی آسیاب است.
گلوله بیشتر همیشه آسیاب بهتر نیست
در آسیاب گلولهای، میزان Ball Charge یکی از پارامترهای اصلی عملکرد است.
گلولههای بسیار کم، انرژی شکست کافی ایجاد نمیکنند. اما افزایش بیش از حد حجم گلوله نیز الزاماً به معنی افزایش راندمان نیست.
در این شرایط، فضای مؤثر برای حرکت بار کاهش پیدا میکند و بخشی از انرژی به برخوردهای غیرمؤثر تبدیل میشود.
اندازه گلوله نیز اهمیت دارد.
گلولههای بزرگ برای شکست ذرات درشت مناسبتر هستند، در حالی که ذرات کوچکتر برای ادامه آسیاکنی به الگوی متفاوتی از برخورد نیاز دارند.
به همین دلیل، ترکیب اندازه گلولهها باید با دانهبندی خوراک و اندازه محصول هدف هماهنگ باشد.
پژوهشهای آزمایشگاهی نیز نشان دادهاند سرعت آسیاب و نسبت پرشدگی گلوله از متغیرهای اثرگذار بر انرژی ویژه و P80 محصول هستند.
سرعت آسیاب؛ جایی میان کم و زیاد
سرعت چرخش نیز یکی از مهمترین متغیرهای عملکرد آسیاب است.
اگر سرعت بسیار پایین باشد، ارتفاع بالا رفتن بار و انرژی برخورد کاهش پیدا میکند.
در سرعت بیش از حد نیز حرکت بار میتواند به شرایط نامناسب نزدیک شود و بخشی از انرژی بدون شکست مؤثر ماده مصرف شود.
به همین دلیل، آسیابها در محدودهای از سرعت بحرانی طراحی و بهرهبرداری میشوند.
در آسیابهای دارای Variable Speed Drive، امکان تغییر سرعت بر اساس شرایط خوراک وجود دارد؛ قابلیتی که میتواند ابزار مهمی برای بهینهسازی آسیاب باشد.
اما تغییر سرعت زمانی مفید است که بر پایه دادههای فرآیندی انجام شود، نه صرفاً تجربه لحظهای اپراتور.
هیدروسیکلون؛ همکار پنهان آسیاب
آسیاب را نمیتوان بدون مدار طبقهبندی بررسی کرد.
در بسیاری از کارخانهها، محصول آسیاب وارد هیدروسیکلون میشود. ذرات ریز از Overflow خارج شده و به مرحله بعدی فرآوری میروند، در حالی که ذرات درشت از Underflow دوباره به آسیاب بازمیگردند.
اگر سیکلون به درستی کار نکند، بار گردشی افزایش پیدا میکند.
یعنی آسیاب به جای خرد کردن خوراک تازه، بخشی از ظرفیت و انرژی خود را صرف آسیاب دوباره موادی میکند که باید از مدار خارج میشدند.
فشار ورودی سیکلون، درصد جامد، قطر Apex و Vortex Finder و وضعیت مکانیکی سیکلون همگی بر طبقهبندی اثر دارند.
در نتیجه، گاهی مشکل ظاهری آسیاب کارخانه کنسانتره اصلاً از خود آسیاب نیست؛ مشکل در واحد طبقهبندی قرار دارد.
بار گردشی؛ عددی که باید جدی گرفته شود
Circulating Load نشان میدهد چه مقدار ماده پس از طبقهبندی دوباره به آسیاب بازمیگردد.
وجود بار گردشی طبیعی است، اما بالا رفتن بیش از حد آن میتواند ظرفیت مدار را اشغال کند.
در چنین شرایطی ممکن است تناژ ظاهری داخل آسیاب بالا باشد، اما بخش قابل توجهی از آن ماده بازیافتی باشد، نه خوراک تازه.
کنترل بار گردشی در کنار P80، توان آسیاب و نرخ خوراک میتواند تصویر دقیقتری از کارایی واقعی مدار خردایش و آسیاکنی ارائه دهد.
انرژی ویژه؛ KPI واقعی آسیاب
تنها نگاه کردن به مگاوات مصرفی موتور کافی نیست.
فرض کنید دو شیفت هر دو ۱۰ مگاوات برق مصرف کنند. اگر شیفت نخست ۱۰۰۰ تن در ساعت و شیفت دوم ۸۰۰ تن در ساعت فرآوری کند، عملکرد انرژی آنها یکسان نیست.
به همین دلیل یکی از مهمترین شاخصها Specific Energy Consumption یا مصرف انرژی ویژه است.
این شاخص معمولاً با واحد کیلوواتساعت بر تن بیان میشود:
Specific Energy = Energy Consumption / Processed Tonnage
کاهش پایدار kWh/t بدون افت بازیابی یا کیفیت محصول، یکی از روشنترین نشانههای موفقیت بهینهسازی آسیاب است.
مطالعات جدید نیز مصرف ویژه انرژی را یکی از شاخصهای اصلی ارزیابی و بهینهسازی مدارهای صنعتی Grinding معرفی میکنند.
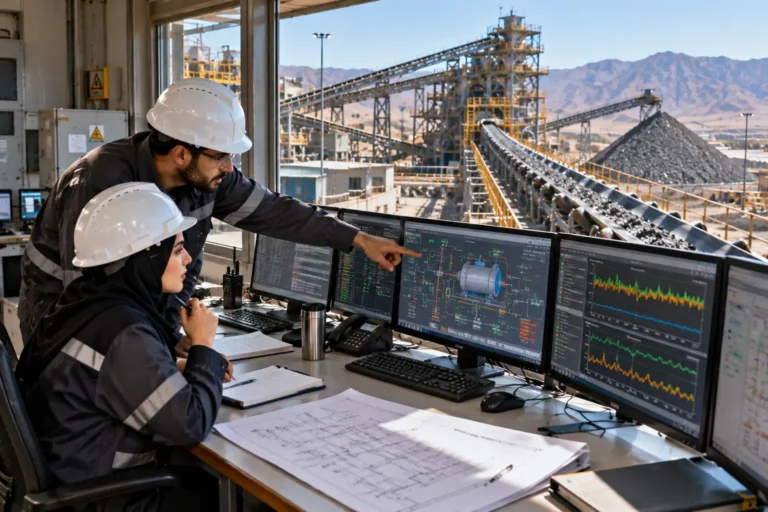
کنترل پیشرفته جای حدس را میگیرد
در یک کارخانه سنتی، بسیاری از تنظیمات آسیاب بر اساس تجربه اپراتور انجام میشود.
توان موتور افزایش پیدا میکند، اپراتور Feed Rate را کم میکند. فشار سیکلون تغییر میکند، آب تنظیم میشود. شرایط آرام میشود و چند ساعت بعد با تغییر نوع سنگ، چرخه دوباره آغاز میشود.
سیستمهای Advanced Process Control یا APC تلاش میکنند این فرآیند را ساختاریافتهتر کنند.
این سامانهها دادههایی مانند توان آسیاب، نرخ خوراک، فشار سیکلون، درصد جامد و مشخصات محصول را بهطور همزمان بررسی کرده و Set Pointهای مناسب را تعیین میکنند.
یک مطالعه صنعتی جدید روی مدار آسیاب سنگآهن نشان داده استفاده از سیستم کنترل پیشرفته در سناریوی بررسیشده توانسته مصرف ویژه انرژی را بیش از ۵ درصد کاهش دهد و همزمان عملکرد عملیاتی مدار را بهبود دهد.
در کارخانهای با چندین مگاوات توان نصبشده، حتی چند درصد کاهش مصرف میتواند از نظر مالی قابل توجه باشد.
هوش مصنوعی وارد اتاق کنترل میشود
مرحله بعدی، استفاده از دادههای تاریخی و مدلهای یادگیری ماشین است.
آسیابها مجموعه بزرگی از اطلاعات تولید میکنند؛ از توان و لرزش گرفته تا نرخ خوراک، فشار، سطح بار و ویژگی محصول.
مدلهای دادهمحور میتوانند ارتباط میان این متغیرها را استخراج کنند و پیشبینی کنند که در شرایط مشخص خوراک، چه تنظیماتی بیشترین تناژ یا کمترین انرژی ویژه را ایجاد میکند.
پژوهش سال ۲۰۲۴ درباره SAG Mill نشان داد ترکیب دانش اپراتوری، یادگیری ماشین و الگوریتمهای بهینهسازی میتواند برای بهروزرسانی مداوم Set Pointها و افزایش Throughput مورد استفاده قرار گیرد.
تحقیقات جدیدتر نیز استفاده از مدلهای یادگیری ماشین برای پیشبینی توان و تولید آسیاب تحت رژیمهای مختلف عملیاتی را بررسی کردهاند.
هدف حذف اپراتور نیست؛ هدف تبدیل تجربه اپراتور به تصمیمگیری مبتنی بر داده است.
HPGR چگونه بار آسیاب را کم میکند؟
یکی از گزینههای مهم در بازطراحی آسیاب کارخانه کنسانتره مدار خردایش، استفاده از High Pressure Grinding Rolls یا HPGR است.
این فرآیند میتواند محصول ریزتری برای آسیاب ایجاد کند و در برخی سنگها میکروترکهایی ایجاد کند که آسیاکنی بعدی را آسانتر میکند.
یک مطالعه صنعتی منتشرشده در سال ۲۰۲۵، استفاده از HPGR و طراحی یکمرحلهای Grinding را بهعنوان راهکاری برای کاهش انرژی در کارخانه فرآوری تنگستن بررسی کرده است.
البته HPGR نسخه آماده برای هر کارخانه نیست.
رطوبت خوراک، سایش، سختی سنگ، هزینه سرمایهگذاری و طراحی موجود مدار باید پیش از انتخاب آن بررسی شود. پژوهشهای سال ۲۰۲۴ نیز نشان دادهاند فشار عملیاتی و رطوبت ماده میتوانند مستقیماً بر انرژی مصرفی و دانهبندی محصول HPGR اثر بگذارند.
معدن هم میتواند انرژی آسیاب را کاهش دهد
بهینهسازی انرژی آسیاب کارخانه کنسانتره حتی میتواند قبل از سنگشکن شروع شود.
الگوی حفاری و انفجار بر Fragmentation سنگ اثر دارد. اگر انفجار بتواند توزیع دانهبندی مناسبتری ایجاد کند، بار پاییندست سنگشکن و آسیاب ممکن است کاهش پیدا کند.
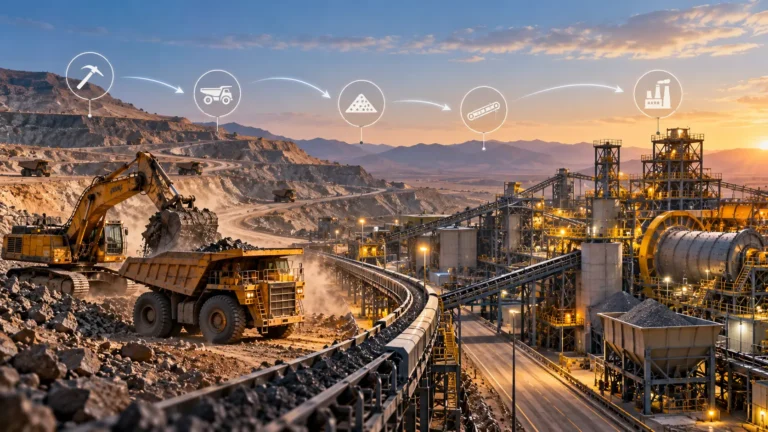
به همین دلیل رویکرد Mine-to-Mill تلاش میکند معدن و کارخانه را بهعنوان یک زنجیره واحد ببیند.
پژوهشهای جدید نیز رابطه میان پارامترهای انفجار و کاهش انرژی مورد نیاز در مراحل بعدی Comminution را بررسی کردهاند.
این یعنی اولین تصمیم برای کاهش مصرف انرژی آسیاب ممکن است کیلومترها قبل از خود آسیاب و در الگوی انفجار معدن گرفته شود.
تعمیرات؛ بخش فراموششده بهینهسازی
آسیاب کارخانه کنسانتره فرسوده نمیتواند فقط با الگوریتم بهتر بهینه شود.
لاینرهای آسیاب، وضعیت گلولهها، یاتاقانها، سیستم روانکاری، پمپها، موتور و گیربکس باید در شرایط مناسب باشند.
فرسایش لاینر میتواند رفتار حرکت بار داخل آسیاب را تغییر دهد.
فرسودگی پمپ ممکن است جریان خوراک سیکلون را مختل کند.
خرابی ابزار دقیق نیز داده اشتباه وارد سیستم کنترل میکند.
به همین دلیل، بهینهسازی آسیاب باید همزمان سه بعد را پوشش دهد:
فرآیند، تجهیزات و کنترل.
نادیده گرفتن هرکدام از این سه بخش، نتیجه دو بخش دیگر را محدود میکند.
چه دادههایی باید هر روز پایش شوند؟
برای مدیریت واقعی آسیاب کارخانه کنسانتره، داشبورد عملیاتی باید چند شاخص کلیدی را به شکل مستمر دنبال کند.
مهمترین آنها شامل نرخ خوراک تازه، توان مصرفی، kWh/t، F80، P80، درصد جامد، بار گردشی، فشار سیکلون، نرخ آب، Hardness خوراک و وضعیت لاینر است.
اما نکته مهم، مشاهده این اعداد به صورت جداگانه نیست.
رابطه آنهاست که مسئله را آشکار میکند.
برای مثال، افزایش kWh/t همزمان با افزایش F80 میتواند نشان دهد خوراک درشتتر شده است. افزایش توان همراه با افت Throughput ممکن است نشانه ورود سنگ سختتر باشد.
بهینهسازی زمانی اتفاق میافتد که این روابط بهطور مستمر تحلیل شوند.
بهترین نقطه آسیاب کجاست؟
هیچ عدد ثابتی برای تمام کارخانهها وجود ندارد.
کمترین مصرف برق لزوماً بهترین عملکرد نیست.
بیشترین تناژ نیز الزاماً بهترین نقطه نیست.
اگر افزایش Throughput باعث درشت شدن محصول و کاهش آزادی کانی شود، بازیابی پایین میآید. اگر برای افزایش بازیابی بیش از حد آسیاکنی انجام شود، هزینه انرژی افزایش پیدا میکند.
بنابراین نقطه بهینه جایی است که میان چهار متغیر تعادل برقرار شود:
تناژ، انرژی، دانهبندی و بازیابی.
همین مسئله باعث میشود بهینهسازی آسیاب یک مسئله چندهدفه باشد، نه صرفاً پروژهای برای کاهش آمپر موتور.
جمعبندی؛ هر کیلووات باید سنگ بشکند
آسیاب کارخانه کنسانتره یکی از مهمترین نقاط تعیینکننده هزینه و ظرفیت در فرآوری سنگآهن است. انرژی بالای این بخش باعث میشود حتی چند درصد بهبود راندمان بتواند اثر اقتصادی قابل توجهی در مقیاس سالانه ایجاد کند.
اما کاهش مصرف انرژی از خود آسیاب شروع و به خود آسیاب ختم نمیشود.
دانهبندی حاصل از مدار خردایش، سختی و یکنواختی آسیاب سنگ آهن، درصد جامد، Ball Charge، سرعت آسیاب، عملکرد هیدروسیکلون، بار گردشی، وضعیت لاینرها و کیفیت سیستم کنترل همگی بر مصرف انرژی اثر دارند.
راهکار واقعی، کاهش کورکورانه توان نیست. هدف باید کاهش مصرف انرژی آسیاب به ازای هر تن محصول قابل قبول باشد.
تجربه صنعتی و تحقیقات جدید نشان میدهند کنترل پیشرفته، پایش داده، مدیریت بهتر خوراک و اصلاح طراحی مدار میتوانند انرژی ویژه را کاهش دهند و همزمان ظرفیت و ثبات فرآیند را حفظ کنند. در یک مطالعه صنعتی روی مدار سنگآهن، اجرای کنترل پیشرفته بیش از ۵ درصد کاهش مصرف ویژه انرژی ایجاد کرده است.
در نهایت، کارخانهای موفقتر است که به جای پرسیدن «آسیاب چند مگاوات مصرف میکند؟» سؤال دقیقتری مطرح کند:
برای تولید هر تن کنسانتره با کیفیت هدف، چند کیلوواتساعت انرژی مصرف میکنیم و چرا؟