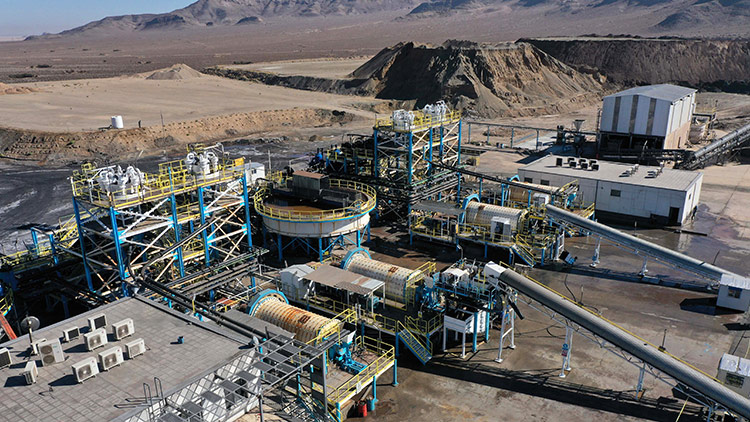

گرانترین بخش ازکارافتادگی ناگهانی یک تجهیز در خط تولید، تکتک ساعتهایی است که صدای غرش ماشینآلات خاموش میشود و نیروی انسانی بیکار میماند. وقتی رویکرد حاکم بر تعمیرات کارخانه فرآوری بر پایه «منتظر بمان تا خراب شود و سپس درست کن» بنا شده باشد، خطای یک حسگر کوچک یا سوختن یک الکتروموتور ساده به یک بحران زنجیرهای تبدیل خواهد شد. توقفهای ناگهانی، تعهدات ارسال محصول را متوقف میکنند و تیمهای فنی را به جای اجرای اقدامات مهندسی، به آتشنشانانی تحت فشار مداوم تبدیل میسازند. اما پرسش حیاتی اینجاست: چگونه کارخانههای پیشرو موفق شدهاند با دگرگونی نگاه مدیریتی، توقفهای ناخواسته را به صفر نزدیک کنند و نگهداری را به یک اهرم سودآوری بدل سازند؟
چرا خرابی یک قطعه کوچک، گلوگاه کل کارخانه فرآوری میشود؟
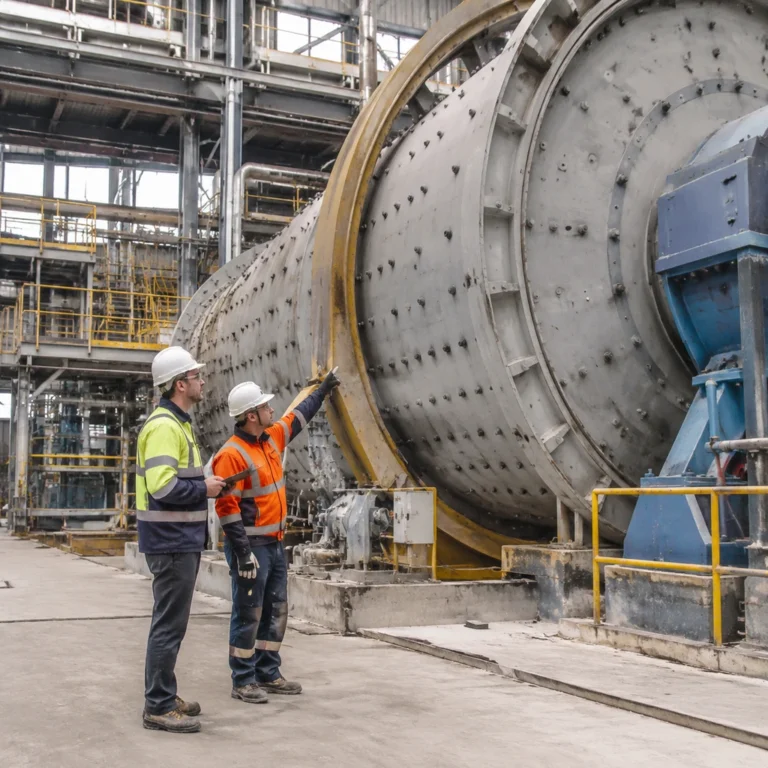
در ساختار عملیاتی خطوط فرآوری و کانیآرایی مواد معدنی، تجهیزات بهصورت جزیرهای کار نمیکنند؛ ساختاری مشابه دومینو دارند. این زنجیره پیوسته شامل واحدهای سنگشکن فکی و مخروطی، سرندهای ارتعاشی، سیستمهای انتقال مواد (نوار نقالهها)، آسیابهای گلولهای، هیدروسیکلونها، سلولهای فلوتاسیون و فیلترپرسها است. اختلال در هر حلقه از این زنجیره، بدون استثنا کل مدار را تحتالشعاع قرار میدهد.
برای مثال: اگر تسمهنقاله تغذیهکننده یک آسیاب بر اثر سایش شدید و پارگی ناگهانی از کار بیفتد، تمام ماشینآلات پیشین ناچار به توقف میشوند و تجهیزات پسین نیز بدون خوراک خالی میچرخند یا از مدار خارج میگردند. در چنین شرایطی، تعمیرات کارخانه فرآوری نباید بهصورت واکنشهای مقطعی و مجزا دیده شود. نگاه مهندسی حکم میکند که مدیریت و نگهداری تجهیزات به چشم یک اکوسیستم واحد و یکپارچه بررسی شود؛ جایی که سلامت هر قطعه ضامن پایداری کل درآمد کارخانه است.
کوه یخ هزینهها: خسارت واقعی تعمیرات اضطراری کجاست؟
تصور غالب در مدیریت سنتی این است که هزینه شکست فنی مساوی با جمع جبری فاکتور خرید قطعه و دستمزد گروه تعمیرکار است. این برآورد درست شبیه دیدن قله کوه یخ بر سطح آب است. آسیبهای واقعی تعمیرات اضطراری در لایههای پنهانی زیر نهفتهاند:
- شوکهای الکتریکی و مکانیکی به خط: استارت و استاپهای مکرر زیر بار، باعث سوختگی سیمپیچ الکتروموتورها و ایجاد تنشهای برشی در گیربکسها میشود.
- افت چشمگیر کیفیت و بازیابی نهایی: نوسان در کارکرد آسیابها یا سرندها، منحنی دانهبندی محصول نهایی را بههم میزند و مستقیماً بازیابی عناصر باارزش معدنی را در مدار شیمیایی کاهش میدهد.
- خریدهای اضطراری با بهای نامتعارف: تأمین قطعات در زمان بحران، قدرت چانهزنی با تأمینکنندگان را از میان میبرد و هزینههای حمل سریع هوایی یا زمینی را چند برابر میکند.
- استهلاک روانی و کاهش ایمنی پرسنل: آمارها ثابت کردهاند که عمده حوادث تلخ شغلی و تلفات کارگری در شرایط کار پرفشار، شبانه و شتابزده هنگام تعمیرات اضطراری رخ میدهند.
بر اساس پژوهشهای صنعتی مؤسسه ملی استاندارد و فناوری (NIST)، کارخانههایی که بیشترین وابستگی را به روشهای واکنشی دارند، بهطور میانگین بیش از ۳ برابر توقفات ناخواسته بیشتری را نسبت به کارخانههای پیشرو تجربه میکنند؛ وضعیتی که مستقیماً حاشیه سود نهایی واحد صنعتی را تحلیل میبرد.
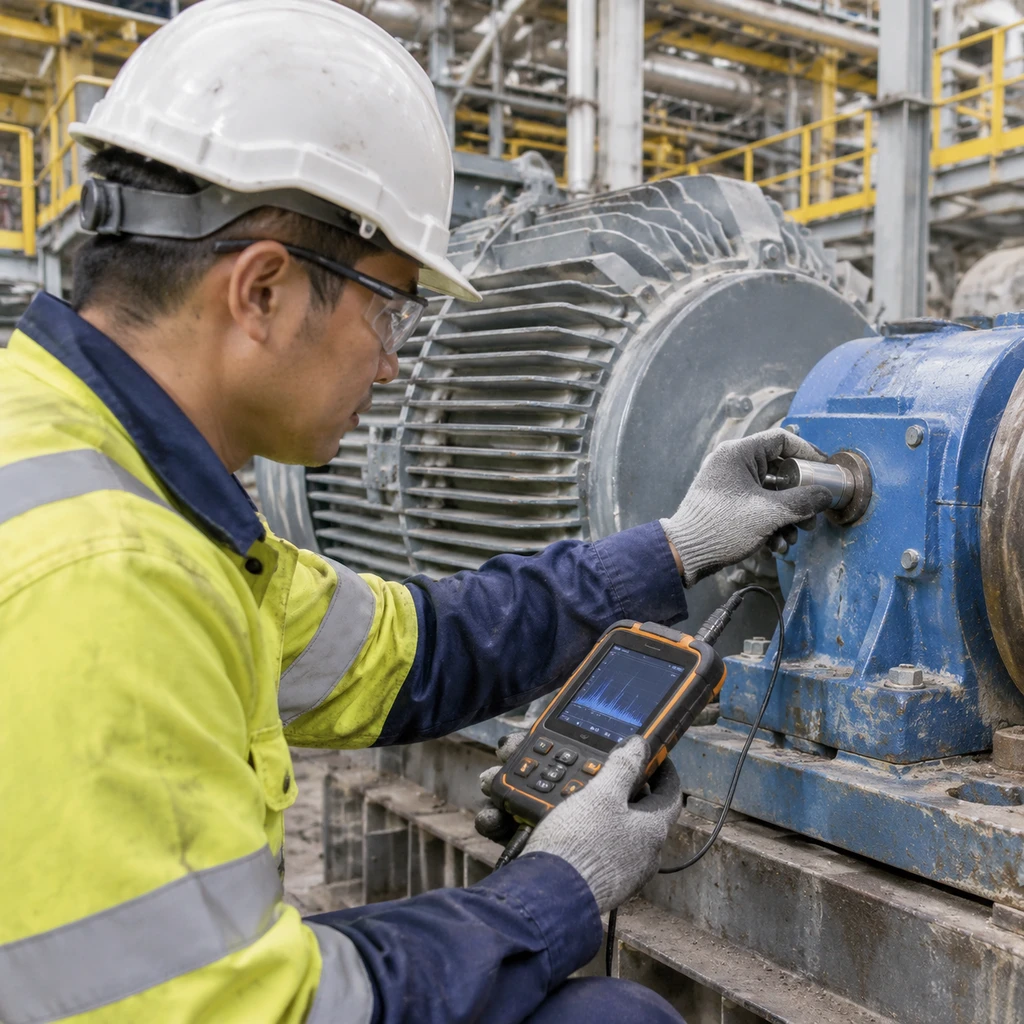
از شکست تا هوشمندی: تفاوت بنیادین نگهداری پیشگیرانه با تعمیر واکنشی
رویکرد سنتی یا واکنشی (Run-to-Failure) صبر میکند تا خرابی حادث شود؛ در حالی که تعمیرات پیشگیرانه یا همان Preventive Maintenance (PM) بر پایه مداخله آگاهانه و از پیش برنامهریزیشده شکل گرفته است. در روش نگهداری پیشگیرانه، سرویسها بر اساس ساعت کارکرد واقعی دستگاه، تعداد دور یا چرخههای تقویمی مشخص تعریف میشوند.
| مولفه مقایسه | تعمیرات اضطراری (واکنشی) | تعمیرات پیشگیرانه (PM) | نگهداری پیشبینانه / مبتنی بر وضعیت |
|---|---|---|---|
| زمان اقدام | پس از توقف کامل تجهیز | در فواصل زمانی از پیشتعیینشده | بر مبنای علائم زودهنگام خرابی |
| اثر بر تولید | توقف غافلگیرکننده خط | توقف در شیفتهای خالی یا زمان شارژ خوراک | حداقل نیاز به توقف و تعویض بهموقع |
| مدیریت انبار | خرید فوری، ناقص و گران | انبارداری منظم با حداقل موجودی مازاد | سفارشگذاری دقیق بر اساس تخمین عمر مفید |
| هزینه کل سالانه | بسیار بالا و غیرقابل پیشبینی | کنترلشده با کاهش ۱۲ الی ۱۸ درصدی | بهینهترین هزینه در داراییهای حساس |
طبق گزارشهای وزارت انرژی، استقرار ساختاریافته راهکارهای Preventive Maintenance در صنایع سنگین میتواند هزینههای کلی نگهداری و بازسازی تجهیزات را بین ۱۲ تا ۱۸ درصد پایین بیاورد؛ عددی که در طول یک سال مالی، سرمایهای کلان برای توسعه کارخانه آزاد میسازد.
برنامه نگهداری کارخانه فرآوری را از کدام بخش کلیدی کلید بزنیم؟
پیادهسازی برنامه تعمیرات و نگهداری نیازی به آغاز با پروژههای سنگین نرمافزاری و هزینههای گزاف مشاورهای ندارد. گام نخست، طبقهبندی تجهیزات بر مبنای میزان بحرانیبودن (Criticality Ranking) در خط فرآوری است:
- مدار خردایش و آمادهسازی خوراک:
چکشها، زرهها و لاینرهای منگنزی سنگشکنها مستقیماً در معرض نیروهای ضربهای و سایشی شدید هستند. تدوین برنامه بازرسی روزانه برای پایش عمق سایش و فاصله روتور تا سندان، خطر شکستگی شفت اصلی را برطرف میکند. - سیستمهای غربالگری و دانهبندی:
توریهای پلیاورتان یا فولادی سرندها در صورت پارگی جزئی، بار برگشتی نامناسب به مدار تحمیل میکنند. بازرسی شیفت به شیفت توریها و تست سلامت فنرهای تعلیق، بازدهی غربالگری را تضمین مینماید. - شاهرگهای انتقال مواد (نوار نقالهها):
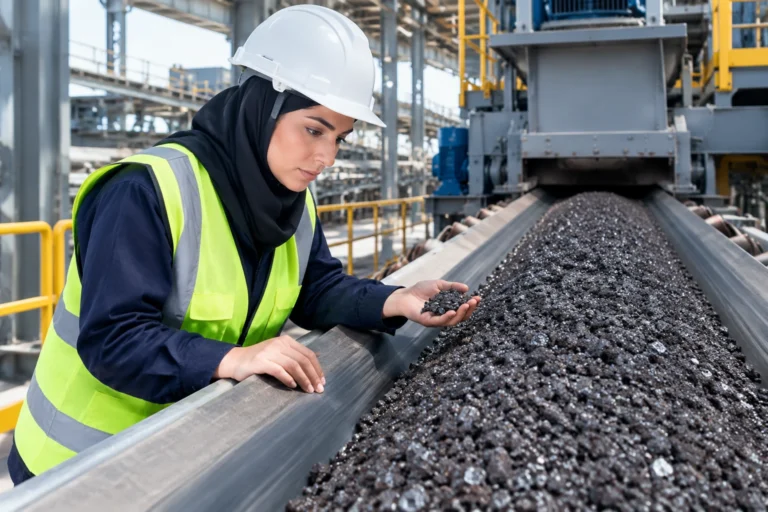
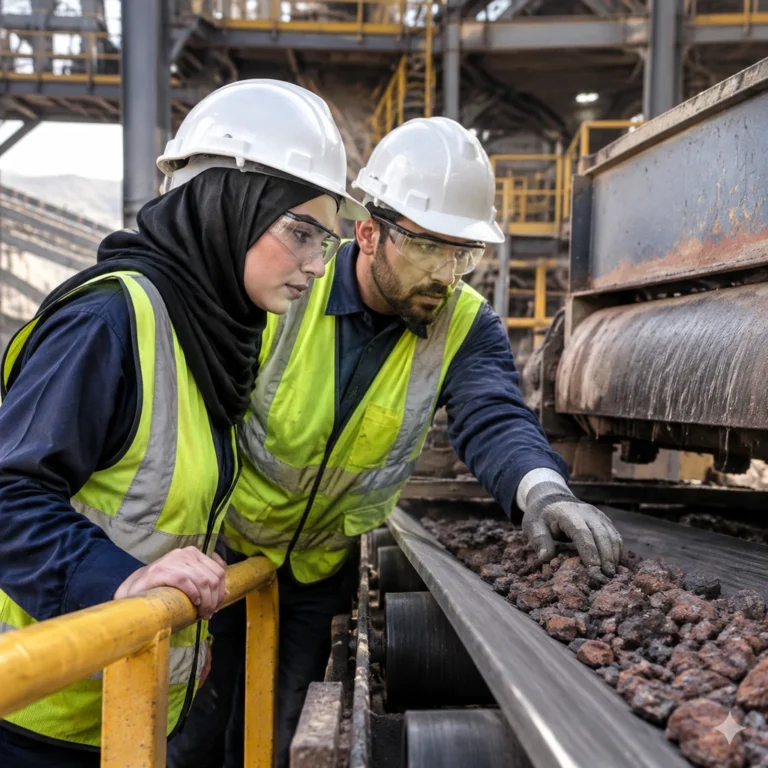
کنترل تراز بودن رولیکها، تنظیم کشش تسمه و سلامت درامهای متحرک، از پدیده انحراف و پارگی طولی نوار نقاله که از فاجعهبارترین توقفها در معادن است، جلوگیری میکند. - مدیریت روانکاری و آببندی صنعتی:
ذرات گردوغبار معدنی سایندهترین عنصر برای یاتاقانها و گیربکسها هستند. روغنکاری و گریسکاری با گریسهای استاندارد مقاوم به فشار و بررسی وضعیت نشتبندها، عمر مفید بیرینگهای سنگین را چند برابر میسازد.
با ساماندهی این ۴ بخش در قالب چکلیستهای روزانه، هفتگی و ماهانه، نظام جامع تعمیرات کارخانه فرآوری نخستین پایههای دفاعی خود را در برابر غافلگیری محکم خواهد کرد.
آیا صرفاً خرید حسگر و تکنولوژی، خط تولید را بیمه میکند؟
در سالهای اخیر، استفاده از فناوریهای پایش وضعیت مانند دماسنجهای فروسرخ، حسگرهای پایش پیوسته ارتعاشات و آزمایش دورهای آنالیز روغن گسترش یافته است. اما یک هشدار اساسی از دل بررسی دهها مقاله و طرح صنعتی در معادن برآمده است: «داده خام بدون تصمیم اجرایی، هرگز از خرابی جلوگیری نخواهد کرد.»
اگر حسگر ارتعاش روی یاتاقان فن غبارگیر یا بلبرینگ آسیاب هشدار دهد که ارتعاش از حد مجاز بالاتر رفته، اما این آلارم به دستور کار فوری در شیفت بعدی تبدیل نشود یا قطعه جایگزین در انبار موجود نباشد، حادثه بههرحال اتفاق خواهد افتاد. فناوری پایش تنها چشمان شما برای شناسایی زودهنگام عیب است؛ بازوی محرک برای جلوگیری از بحران، انضباط کاری در تیم فنی و زنجیره تأمین منظم قطعات کارخانه فرآوری است.
سنجش کارآمدی: با کدام اعداد و ارقام متوجه تغییر نگاه شویم؟
اثربخشی رویکرد برنامهریزیشده در نگهداری تجهیزات را نباید با شمار فرمهای پرشده اداری یا تعداد گزارشهای تئوریک سنجید. معیار شفاف، تغییرات مثبت در شاخصهای کلیدی عملکرد (KPI) حوزه نگهداری است:
- ساعتهای توقف ناخواسته (Unplanned Downtime): مهمترین سنجه موفقیت؛ کاهش این شاخص به معنای هدایت خط به سمت حداکثر بهرهوری است.
- شاخص MTBF (میانگین زمان بین دو خرابی): این عدد مشخص میکند که یک دستگاه پس از هر بار راهاندازی، چه مدت بدون افت کارایی و خاموشی کار میکند. افزایش این زمان نشانگر کیفیت قطعات و دقت تیم نگهداری است.
- شاخص MTTR (میانگین زمان لازم برای تعمیر): نشاندهنده چابکی تیم فنی در عیبیابی و سرعت دسترسی به قطعات یدکی است. هرچه این شاخص کوتاهتر باشد، زمان خواب خط به حداقل میرسد.
- نسبت فعالیتهای برنامهریزیشده به کل کارها: کارخانهای که بیش از ۸۰ درصد فعالیتهای فنی آن از پیش تقویم شده و کمتر از ۲۰ درصد آن از نوع بحرانهای پیشبینینشده باشد، یک واحد باثبات و پایدار در تولید است.
گذار واقعی از سیستم تعمیرات اضطراری به نگهداری برنامهریزیشده و پیادهسازی اصول Preventive Maintenance، یک تغییر رویکرد ساختاری در مدیریت صنعتی است. در شیوه تعمیرات کارخانه فرآوری، پایش سلامت تجهیزات مؤثرترین سپر دفاعی برای حفظ سودآوری، کیفیت محصول و ایمنی سرمایه انسانی کارخانه فرآوری به شمار میآید.